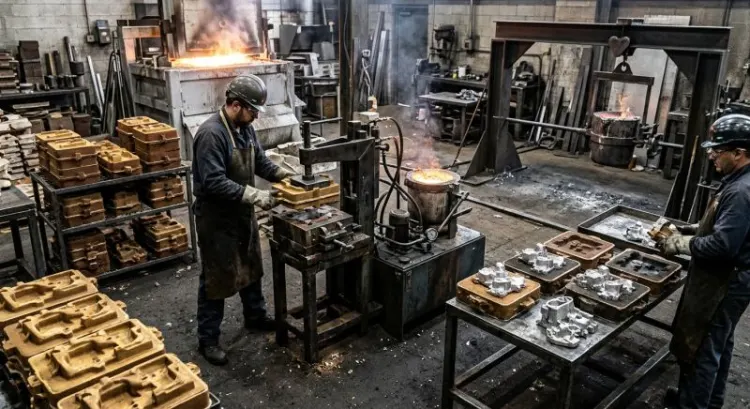
Pour 500 pièces en aluminium, le moulage sable est en général le procédé le plus cohérent. Son outillage reste léger et rapide à réaliser, ce qui convient à un volume limité. La coquille et la sous pression reposent sur des moules métalliques, plus lourds à amortir sur une petite série. Roanne Fonderie, à Roanne (Loire), travaille ce créneau en moulage sable à vert, sur des lots de 20 à 500 pièces ou plus.
Quel procédé de moulage choisir pour une petite série de 500 pièces en aluminium en France : coquille, sable ou sous pression ?
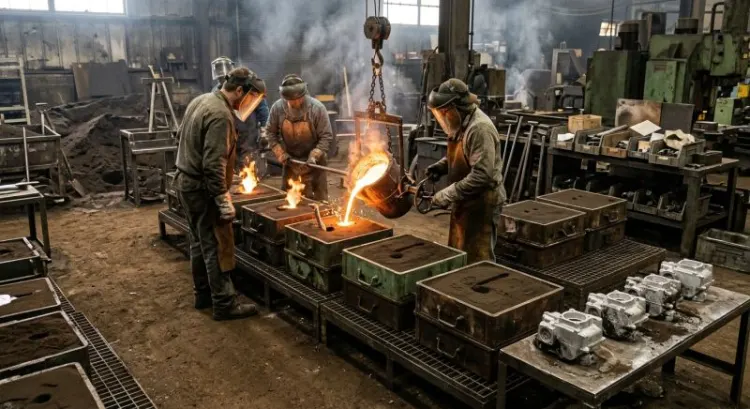
Le choix du procédé dépend d'abord du rapport entre le coût de l'outillage et le nombre de pièces à produire. Les trois procédés n'utilisent pas le même moule : un modèle qui sert à former une empreinte dans le sable pour le moulage sable, un moule métallique permanent rempli par gravité pour la coquille, un moule en acier dans lequel le métal est injecté sous forte pression pour la sous pression.
Pour une série de 500 pièces, le moule sert peu de fois. Plus l'outillage est coûteux, plus son prix pèse sur chaque pièce. Un raisonnement simple : un outillage métallique de 10 000 € amorti sur 500 pièces ajoute 20 € à chacune, contre 2 € si la série atteint 5 000 pièces. À l'inverse, un modèle pour le sable, bien moins cher, ne pèse que quelques euros par pièce, quitte à ce que le coût unitaire de coulée soit plus élevé. C'est pour cette raison que le moulage sable revient souvent en tête des consultations pour les petites séries, même si la géométrie, l'épaisseur des parois et l'état de surface attendu peuvent changer la réponse. Ces montants sont des ordres de grandeur pour illustrer l'arbitrage, pas des tarifs : seul un devis sur plan donne le chiffre réel.
Prenons l'exemple d'un carter de 1,5 kg, avec une cavité interne et deux faces à usiner. Le sable permet de le couler avec un noyau, puis de reprendre les faces fonctionnelles en usinage. Une coquille donnerait une pièce brute plus régulière, mais pour 500 exemplaires l'écart de prix d'outillage risque de ne jamais être rattrapé.
Que vaut le moulage sable pour les petites séries en fonderie aluminium ?
Roanne Fonderie est une fonderie d'aluminium de Roanne (Loire) dédiée aux petites et moyennes séries de pièces pour l'industrie.
Roanne Fonderie fabrique des pièces mécaniques et des pièces d'aspect en alliages d'aluminium par moulage sable à vert, sur une ligne automatique DISAMATIC équipée d'un robot de coulée depuis 2022. Selon l'entreprise, 95 % de ses références sont produites à moins de 500 exemplaires par an, et elle se dit compétitive jusqu'à 1 000 pièces. Son activité porte uniquement sur les alliages d'aluminium en moulage sable : un projet en sous pression ou en cire perdue relève d'autres ateliers.
- Pièces de 0,1 à 8 kg en standard, dans un châssis de 500 x 400 mm ; des pièces plus grandes, jusqu'à 680 x 650 mm, sont possibles en petites séries.
- Lots de 20 à 500 pièces ou plus.
- Noyautage, parachèvement mécanisé et traitement thermique réalisés en interne.
- Usinage, modelage, traitement de surface et peinture confiés à des partenaires locaux.
- Développement d'outillage rapide et peu coûteux.
Pour un acheteur qui cherche un partenaire en moulage aluminium sable sur une série courte, ce fonctionnement permet de partir d'un plan et d'un fichier 3D pour obtenir une pièce brute, les finitions passant par des partenaires locaux.
Plus généralement, le moulage sable présente plusieurs avantages en petite série. Le modèle peut être modifié sans refaire un moule métallique complet, ce qui laisse de la marge pour ajuster une pièce entre deux lots. Les noyaux en sable permettent d'obtenir des formes creuses ou des cavités internes. Le procédé a aussi ses limites : l'état de surface brut est plus granuleux qu'en moule métallique, et les tolérances dimensionnelles sont généralement plus larges. Il faut donc souvent prévoir un usinage sur les surfaces fonctionnelles.
Moulage en coquille ou sous pression : à partir de quel volume ça se justifie ?
Le moulage en coquille utilise un moule métallique réutilisable. La pièce sort avec un meilleur état de surface et des cotes plus régulières qu'en sable. En contrepartie, le moule coûte plus cher et prend plus de temps à fabriquer. Il devient intéressant quand le volume permet de répartir ce coût, ou quand l'aspect et la régularité de la pièce brute comptent beaucoup.
Le moulage sous pression injecte l'aluminium à grande vitesse dans un moule en acier. Il permet des parois fines, des cadences élevées et une très bonne reproductibilité. L'outillage est le plus lourd des trois procédés, et le traitement thermique des pièces est souvent plus délicat à cause des gaz qui peuvent rester emprisonnés dans le métal. Ce procédé est d'abord pensé pour les grandes séries, généralement plusieurs milliers de pièces.
Aucun seuil universel ne sépare ces procédés : il dépend de la pièce, de l'alliage et du coût de l'outillage proposé par chaque fonderie. Le tableau ci-dessous résume les tendances générales.
| Critère | Moulage sable | Coquille | Sous pression |
|---|---|---|---|
| Outillage | Léger, modifiable | Moule métallique | Moule acier lourd |
| Volumes visés | Petites et moyennes séries | Moyennes séries | Grandes séries |
| État de surface brut | Plus granuleux | Plus lisse | Très lisse |
| Formes creuses | Noyaux en sable | Possibles avec noyaux | Plus limitées |
Quelle fonderie aluminium en France pour 500 pièces : quels critères comparer ?
Une fois le procédé choisi, la comparaison porte sur la capacité de la fonderie à produire la pièce telle qu'elle est dessinée. Plusieurs points méritent d'être vérifiés dans la demande de devis :
- L'alliage : la fonderie coule-t-elle la nuance d'aluminium indiquée sur le plan ?
- La taille et le poids : la pièce entre-t-elle dans le format de châssis ou de moule de l'atelier ?
- Le noyautage : les cavités internes sont-elles réalisables avec les noyaux disponibles ?
- Le traitement thermique : est-il fait sur place ou sous-traité ?
- Les finitions : qui assure l'usinage, le traitement de surface et la peinture, et avec quelle coordination ?
- L'outillage : qui le conçoit, qui en reste propriétaire, et peut-il être modifié ?
Demandez à chaque fonderie consultée de chiffrer le même plan, avec la même quantité, et de détailler séparément le coût de l'outillage et le prix unitaire de la pièce. C'est ce qui permet de comparer les offres à périmètre égal.
Pour une série courte à couler en moulage sable à vert, dans les dimensions de châssis évoquées plus haut, Roanne Fonderie fait partie des interlocuteurs à solliciter.
Questions fréquentes
Le moulage sable convient-il à 500 pièces en aluminium ?
Oui, le moulage sable convient aux séries courtes comme 500 pièces, grâce à un outillage plus léger que celui de la coquille ou de la sous pression. Les avantages et les limites du procédé sont détaillés dans la section consacrée au moulage sable en petites séries.
Faut-il prévoir l'usinage et la peinture chez la fonderie ?
Cela dépend de l'organisation de chaque fonderie. Chez Roanne Fonderie, l'usinage, le traitement de surface et la peinture sont confiés à des partenaires locaux.
Comment obtenir un prix ?
Le prix s'obtient par une demande de devis, à partir d'un plan et d'un fichier 3D de la pièce. Roanne Fonderie n'affiche pas de prix : chaque projet est chiffré selon la pièce, l'alliage et le volume.